

高周波焼き入れボルトの特徴:硬化深さと歪み
摩耗荷重がかかるボルトやピンの機構を使用した機構の故障レビューでは、接触荷重に対して浅すぎる、またはコアの靭性を維持するには深すぎる、選択的に硬化された機能ゾーンをよく見かけます。最終的な損傷は単純なファスナーの破損のように見えるかもしれませんが、エンジニアリングのシーケンスは、材料の特性、接合部の形状、製造の完全性、設置動作、または変化するサービス環境など、より早い段階から始まります。この記事では、マーケティング上の主張ではなく、そのメカニズムに基づいて高周波焼き入れボルトを開発しています。
検証された製品データは、ステンレス鋼 904L 六角ボルト、M3 ~ M160、非標準機能、DIN、ANSI、GB、または承認された非標準図面に準拠した実行など、意図的に限定されています。強度クラス、耐荷重、引張値、硬度、トルク係数、疲労限界、腐食寿命値、コーティング、公差設定、または正確な標準数値は提供されません。仕様の前に、欠落しているパラメータをすべてメーカーの現在のテストレポートと照合して確認してください。
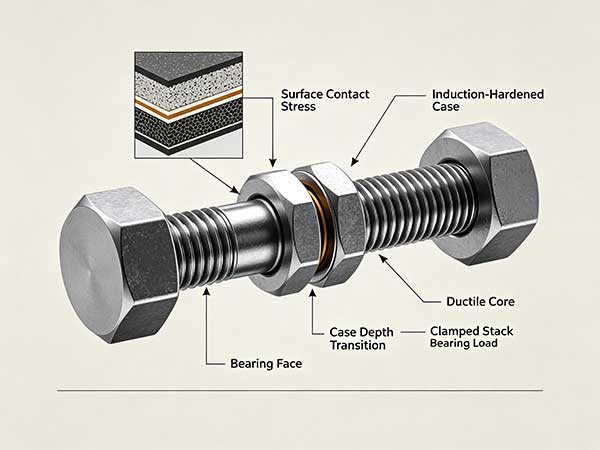
ジョイントを 2 つの弾性システム (引張ファスナーと圧縮部材) としてモデル化します。締め付けると、両方のシステムが無負荷状態から解放されます。その後の分離力により、最初に部材の圧縮が解放され、接合部分が閉じたままの状態でファスナの張力が部分的にのみ増加します。インターフェースが開くと、その有益な負荷分割が崩壊します。その後、ボルトはより大きな交互荷重を受け、通常は公称計算には存在しなかった曲げ成分が加わります。
このモデルは、呼び径が完全な設計入力にならない理由を説明します。グリップの長さ、部材の剛性、軸受面のコンプライアンス、ねじのかみ合い、界面コーティング、ワッシャー、および荷重の偏心によって、外力がどのように分割されるかが決まります。ファスナーを孤立した引張バーとして扱うレビューでは、主要なジョイント機構が欠けています。
この場合、支配的なサービス動作は、コアの曲げおよび延性要求と組み合わされた表面接触応力です。私は、クランプされた部材からベアリング面、ヘッドからシャンクへの移行部、シャンク、係合したねじ山、および嵌合コンポーネントを介してその動作をマッピングします。マップでは、接触が開く可能性がある場所、滑りが始まる可能性がある場所、および局所的な曲げや応力集中が現れる場所を特定する必要があります。この演習により、どの寸法と欠陥が本当にクリティカルであるかが決まります。
アンロードされたジオメトリを定義します。ギャップ、接触面、ねじの位置、効果的なかみ合い、位置合わせを記録します。
インストールを定義します。トルクが予圧と等しいと仮定せずに、クランプ力がどのように作成、測定、保持されるかを説明します。
サービスアクションを適用します。曲げと結合した表面接触応力、コアの延性要求、および隣接するファスナー間の再配分を含みます。
劣化を評価します。機構、材料の状態、および検査可能性の変化として、コイル位置の変動、急速加熱、焼き入れの不均衡、および焼き戻し感度を考慮してください。
証拠を決定に結びつける。信頼できるすべての障害メカニズムに描画制御またはテストを割り当てます。
Shanghai Liyang Certification Co., Ltd.が発行した品質管理システム証明書LY203E5074Qが、供給される唯一の認証証拠です。品質マネジメントシステムの認証を示します。文書を技術ファイルで使用する前に、証明書が参照する現在の有効性、サイト、範囲、および管理システム標準を検証する必要があります。
ボルトは単独で検証できないため、関連する「コンポーネント」には幾何学的なゾーンと嵌合境界面が含まれます。摩耗負荷がかかるボルトまたはピンのフィーチャを使用する機構の場合、臨界セットは、曲げと結合した表面接触応力およびコアの延性要求がアセンブリに入る経路によって決まります。この表は検証済みの情報をプロジェクト定義から分離するため、エンジニアは証拠がまだ不足している箇所を確認できます。
| 要素 | 検証済みまたは必須の定義 | エンジニアリング機能 | 侵害された場合のリスク |
|---|---|---|---|
| 高周波焼入れボルト材料経路 | ステンレススチール904L | 摩耗負荷がかかるボルトまたはピンのフィーチャーを使用する機構に使用される材料の仮定を維持します。 | 材料の組み合わせにより、検証と生産の間の接続が切断されます |
| M3 ~ M160 内の選択された形状 | 正確に管理された図面が必要 | 意図した荷重経路内のヘッド、シャンク、ねじ山、および嵌合インターフェースの位置を特定します | 接触応力が柔らかい材料に達し、摩耗が促進される |
| シャローケースコントロール機能 | 図面で定義された形状と表面状態 | 症状の予防または顕在化: エネルギー入力または加熱時間が不十分です | 接触応力が柔らかい材料に達し、摩耗が促進される |
| 過剰なケースコントロール機能 | プロジェクト定義の嵌合インターフェイスまたはプロセス状態 | 症状を防止または顕在化します: 意図した移行を超えて加熱が浸透します。 | コアの靭性や寸法安定性が低下する可能性があります |
| 焼割れ抑制機能 | 図面で定義された形状と表面状態 | 状態を防止または顕在化します: 熱応力および変態応力が局所許容値を超えています | 表面クラックはサービス元となります |
| 曲がり部制御機能 | プロジェクト定義の嵌合インターフェイスまたはプロセス状態 | 状態の防止または顕在化: 加熱または焼入れが円周方向で不均一になる | アセンブリのアライメントとベアリング接触の変更 |
仕様に使用する前に、すべてのパラメータを現在のテストレポートおよび該当する規格に照らして検証してください。
公称の材質と直径は、遷移形状、ねじ公差、ベアリング面の関係、または嵌合ねじの動作を解決しません。これらの機能は、明確な優先順位を持って 1 つの図面階層で制御される必要があります。標準ファミリが呼び出されるとき、非標準の逸脱は一般的な注記に隠されるのではなく、表示される必要があります。
私は一般的な検査リストではなく証拠マトリックスを使用します。各行には、特性、高周波焼き入れボルトが重要な理由、ボルトを作成する製造段階、検証方法、合格ルール、サンプリングまたはスクリーニングの頻度、反応計画、および保存された記録を記載する必要があります。付録にない値は未解決のままです。記憶や別のファスナー グレードから完成させてはなりません。
| パラメータ | 検証方法 | 許容範囲またはステータス | 工学的な意味 |
|---|---|---|---|
| 完成した素材のアイデンティティ | 現在の材料証明書と承認された識別方法 | ステンレススチール904L | 未検証の合金は材料の仮定を無効にする |
| 選択した呼び径 | 校正済みの寸法検査 | M3 ~ M160 が供給範囲です。ワンサイズを選択して確認してください | フィットと荷重の計算では未定義のサイズを使用できません |
| 実行基準 | 文書レビューと機能固有の検査 | DIN、ANSI、GB、または承認された非標準図面 | 正確な識別子とリビジョンが提供されていません |
| 浅いケースの検証 | 曲げとコアの延性要求を組み合わせた表面接触応力を再現する物理的試験 | プロジェクト固有。荷重ゾーンに対するケースの深さをマッピングする | エネルギー入力または加熱時間が不十分であると、接触応力が柔らかい材料に達し、摩耗が促進されます。 |
| 過剰な事件検証 | フィーチャレベルの寸法または表面の検査 | プロジェクト固有。エネルギー、時間、クエンチを制御 | 意図した転移を超えて加熱が浸透すると、コアの靭性が低下したり、寸法安定性が低下したりする可能性があります |
| 焼割れ検証 | コイル位置の変動、急速加熱、焼入れ不均衡、および焼き戻し感度を反映する暴露または組み立てテスト | プロジェクト固有。焼入れを最適化し、亀裂検出を検証する | 熱応力と変態応力が局所公差を超えると、表面亀裂がサービスの起点となる可能性があります |
| 曲げ部検証 | プロセスの監視とロットの封じ込め記録 | プロジェクト固有。コイルの位置と歪みを制御する | 加熱または焼き入れが円周方向で不均一であると、アセンブリの位置合わせやベアリング接触の変化が発生します。 |
| 品質システムの証拠 | 現在のサイト、範囲、有効性、発行者を確認する | 品質管理システム証明書 LY203E5074Q、上海麗陽認証有限公司発行 | 記録は、一般的なシステムの主張だけでなく、高周波焼き入れボルトをサポートする必要があります |
仕様に使用する前に、すべてのパラメータを現在のテストレポートおよび該当する規格に照らして検証してください。
DIN、ANSI、GB は標準ファミリーであり、完全な製品定義ではありません。エンジニアは、正確なドキュメント、リビジョン、製品スタイル、ねじシステム、公差クラス、機械的特性要件、および実際に意図されているテスト方法を特定する必要があります。承認された非標準図面自体がこれらの要件を満たしている必要があります。 「同等」は、機能的に関連するすべての条項の文書化された比較なしに受け入れられるべきではありません。
高周波焼き入れボルトの場合、許容範囲は検証された荷重経路とアセンブリから導き出す必要があります。プロジェクトで予圧、疲労、腐食、剥離、硬度、硬化深さ、光学分解能、渦電流制限、または能力目標が必要な場合、それらの数値には最新の証拠が必要です。供給された材質および寸法範囲では代替できません。
選択的硬化は、硬化パターンが実際の接触ゾーンに従う場合にのみ有効です。コイルの形状とカップリングによって、エネルギーが部品に入る場所が決まります。ショルダー付近の形状が変化すると、加熱が強化される可能性があります。タイミングと配分をクエンチし、変換と歪みを制御します。マッピングされた硬度パターンのない公称機械レシピは十分な証拠ではありません。
効果的なケースの深さには、合意された定義と測定パスが必要です。トラバースは機能面を横切り、制御された位置でコアに移行する必要があります。金属組織検査では転移を評価する必要があり、一方、寸法検査では、加熱と焼入れによって引き起こされる曲げ、楕円形、肩の動きを捉える必要があります。
渦電流選別は、破壊サンプルが信号と冶金状態との関係を確立した後、生産物を選別することができます。校正部品には、既知の浅いケース、許容可能なケース、過剰なケース、および関連する形状のバリエーションを含める必要があります。検証済みの 904L ボルトには高周波焼き入れの要件は提供されていないため、材料の適合性とすべてのプロセス値は未解決の検証項目のままです。
設計条件としてケースが浅いこと。摩耗負荷がかかるボルトまたはピンの機構を使用する機構では、エネルギー入力または加熱時間が不十分であることが開始機構です。嵌合形状と取り付け状態を一定に保ちながら、曲げとコアの延性要求を組み合わせた表面接触応力を再現し、荷重の前後の特徴を検査します。工学的な結果として、接触応力がより柔らかい材料に達し、摩耗が促進されます。有用な検証記録は、提案された制御 (荷重ゾーンに対するケース深さのマップ) が、単に最終的な損傷を検出するのではなく、物理的なチェーンを中断する理由を示す必要があります。
過剰な場合には証拠が必要です。調査では、意図した移行を超えて加熱が浸透しているという証拠を特に探す必要があります。関連する観察には、非対称接触、寸法移動、表面転移、局所的な破壊の起点、または影響を受けるロットの前に変更されたプロセス記録が含まれる場合があります。コアの靭性や寸法安定性が低下する可能性があるため、プロジェクトで定義された機能テストと機能レベルの検査に基づいて合格を判断する必要があります。予防要件は、エネルギー、時間、クエンチを制御することです。
境界ケース:焼入れ亀裂。このモードは、通常の生産またはサービスの変動によりアセンブリが熱に移行し、変態応力が局所許容値を超える場合に重要になります。レビューでは、形状、材料の状態、摩擦、コイル位置の変動、急速加熱、焼き入れの不均衡、焼き戻し感度など、最も信頼性の低い組み合わせをテストする必要があります。このメカニズムが有効であれば、表面の亀裂がサービスの起点となります。したがって、仕様では、焼入れを最適化し亀裂検出を検証するための証拠を要求し、その証拠が失敗した場合の封じ込めを定義する必要があります。
曲げ部品の検査ロジック。最終的な外観だけでは、加熱または焼入れが円周方向に不均一であるかどうかを確認することはできません。私なら、最初の特徴を観察する検査方法、それがいつ作成できるかを識別するプロセス信号、および露出を制限するロット記録を選択します。理由は直接的なもので、アセンブリの位置合わせとベアリングの接触の変化です。制御計画には、コイルの位置と歪みを制御する方法、誰が反応するか、どの製品が保留のままかを記載する必要があります。
ソフトスポットのフィールド解釈。アセンブリがサービスから返されたら、分析者は損傷した部品を同じロットの未使用部品および隣接するファスナーと比較する必要があります。作業仮説は、カップリングまたはクエンチのカバレッジに一貫性がない、というものです。予想される結果は、局所的な摩耗と接触疲労が発生することです。設置記録、接触跡、破損箇所、物的証拠、およびプロセスの系譜は、その仮説を支持するか、または否定するかのいずれかになります。修正措置はマップされた硬度と校正されたスクリーニングを使用する必要があります。
ねじ転造により、ダイ間の材料が移動し、良好な粒子流れを備えた滑らかな加工硬化表面を作成できます。結果は、ブランクの直径、ダイの一致、溶け込み、位置合わせ、潤滑、材料の状態、回転速度、工具の摩耗によって決まります。ブランク サイズが正しくないと、頂部が埋まりすぎたり、側面が不完全になったりする可能性があります。位置がずれていると、リードエラーや不均一な側面接触が発生する可能性があります。
高強度部品の熱処理後に圧延を提案する場合は、硬度と残留延性を明確に検証する必要があります。有益なルート圧縮は可能ですが、硬い材料、金型の損傷、過剰な貫通、以前の操作による表面の脱炭、または不十分な潤滑により亀裂が発生する可能性があります。そのプロセスクレームを検証済みの 904L 製品に自動的に転送することはできません。
光学選別は、全長、ヘッドの有無、総直径、明らかな糸の中断、適切なコントラストのある表面マークなど、目に見える方向付け可能な特徴に対して最も強力です。検出確率は、カメラの解像度、レンズの歪み、照明の形状、部品の向き、アルゴリズムのしきい値、および拒否メカニズムによって異なります。検証セットには、明白なデモンストレーション サンプルだけでなく、提案された許容境界付近の既知の欠陥が含まれている必要があります。
隠れたラップ、内部充填、地下材質の変化、および熱処理条件には、他の方法が必要です。光学機器は、完全な検出および排出パスがまだ機能していることを確認する定期的なチャレンジ部分を備えた、制御計画の 1 つの層として扱う必要があります。
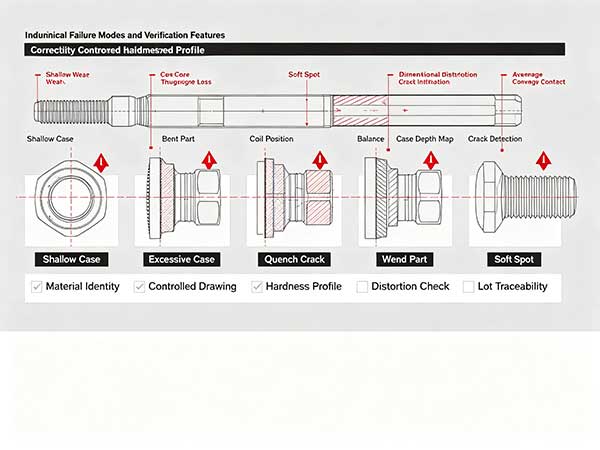
ステージ 1 — 浅いケース:エネルギー投入または加熱時間が不十分なアセンブリまたは生産サンプルを準備します。曲げとコアの延性要求を組み合わせた表面接触応力を適用またはシミュレーションし、接触応力が柔らかい材料に達して摩耗が加速するかどうかを文書化します。設計またはプロセスが負荷ゾーンに対してケースの深さをマッピングすることが証拠によって示されている場合にのみ、ステージを解放します。
ステージ 2 — 過剰な場合:意図した遷移を超えて加熱が浸透するアセンブリまたは生産サンプルを準備します。コアの曲げおよび延性要求と組み合わせた表面接触応力を適用またはシミュレーションし、コアの靭性または寸法安定性が低下するかどうかを文書化します。設計またはプロセスがエネルギー、時間、およびクエンチを制御するという証拠が示されている場合にのみ、ステージを解放します。
ステージ 3 — 焼入れ亀裂:熱応力と変態応力が局所許容差を超えるアセンブリまたは生産サンプルを準備します。曲げとコアの延性要求を組み合わせた表面接触応力を適用またはシミュレーションし、表面亀裂が使用開始点になるかどうかを文書化します。設計またはプロセスが焼き入れを最適化し、亀裂検出を検証することが証拠によって示された場合にのみ、ステージを解放します。
ステージ 4 — 曲がった部分:加熱または急冷が円周方向に不均一であるアセンブリまたは製品サンプルを準備します。曲げとコアの延性要求を組み合わせた表面接触応力を適用またはシミュレーションし、アセンブリの位置合わせとベアリング接触が変化するかどうかを文書化します。設計またはプロセスによってコイルの位置と歪みが制御されることが証拠によって示された場合にのみ、ステージを解放します。
ステージ 5 — ソフトスポット:カップリングまたは焼き入れ範囲が一貫していないアセンブリまたは製品サンプルを準備します。曲げとコアの延性要求を組み合わせた表面接触応力を適用またはシミュレーションし、局所的な摩耗と接触疲労が発生するかどうかを文書化します。設計またはプロセスでマッピングされた硬度と校正されたスクリーニングが使用されることが証拠によって示された場合にのみ、ステージを解放します。
このシーケンスでは、選択したサイズ、実際の嵌合コンポーネント、製造表面状態、およびコイル位置の変動、急速加熱、焼入れの不均衡、焼き戻し感度などの環境条件を使用する必要があります。これは、必要なプロジェクト標準に代わるものではありません。これは、正しい検証済みメソッドを選択するために使用されるメカニズム マップです。提供された付録がサイレントである場合、受け入れ値はプロジェクト固有のままです。
製造層と検査層は接続されている必要があります。成形シミュレーションはリスクを予測しますが、製品はリリースされません。セクショニングは選択されたサンプルを証明しますが、ロット全体をスクリーニングするわけではありません。プロセス監視は信号変化を検出しますが、欠陥の相関関係が必要です。光学選別と渦電流選別のそれぞれの検出メカニズムは限られています。制御計画では、各層に定義された質問と検証された境界がある場合にのみ、それらを組み合わせる必要があります。
これらの区別により、技術クレームの無効な移転も防止されます。熱処理後のねじ転造、高周波焼き入れ、マルチステーション冷間成形、SPC、光学選別、渦電流選別などはすべて役に立ちますが、すべての 904L 六角ボルトに自動的に適用されるものはありません。選択したプロセスは、実際のプロジェクトの材料、形状、要求される性能、および検査証拠と互換性がある必要があります。
| 故障モード | メカニズム固有の根本原因 | 結果 | 予防または証拠 |
|---|---|---|---|
| 浅いケース | エネルギー投入または加熱時間が不十分です | 接触応力が柔らかい材料に達し、摩耗が促進される | 荷重ゾーンに対するケースの深さをマッピングする |
| 過剰な場合 | 意図した遷移を超えて加熱が浸透する | コアの靭性や寸法安定性が低下する可能性があります | エネルギー、時間、クエンチを制御 |
| 焼割れ | 熱応力と変態応力が局所許容差を超えています | 表面クラックはサービス元となります | 焼入れを最適化し、亀裂検出を検証する |
| 曲げ部 | 加熱または焼入れが周方向で不均一である | アセンブリのアライメントとベアリング接触の変更 | コイルの位置と歪みを制御する |
| ソフトスポット | カップリングまたはクエンチのカバレッジが一貫していない | 局所的な摩耗と接触疲労が発生する | マッピングされた硬度と校正されたスクリーニングを使用する |
仕様に使用する前に、すべてのパラメータを現在のテストレポートおよび該当する規格に照らして検証してください。
選択的に硬化された機能ゾーンが接触負荷に対して浅すぎる、またはコアの靭性を維持するには深すぎる場合、私は洗浄または分解する前にアセンブリを保存します。ベアリングマーク、ねじ山位置、フレッチング、腐食堆積物、破断方向、工具記録、および隣接する締結具の状態によって、開始メカニズムと最終的な過負荷を区別できます。本当の原因が位置ずれ、こじり、沈下、かじり、または未確認の嵌合ねじである場合、より大きなボルトまたは名目上より強力なボルトに交換すると、損傷が他の場所に移る可能性があります。
根本原因は物理チェーンとして記述する必要があります。 「品質が悪い」だけでは十分ではありません。 「予備成形中に作成された折り曲げられた表面がヘッド下の移行部に残り、接合部が分離して曲げが導入された後に周期的な亀裂が発生した」はテスト可能です。その後、証拠計画はチェーン内の各リンクを確認または拒否できます。
摩耗負荷がかかるボルトまたはピンのフィーチャを使用する機構で使用される実際のスタックを通じて、コアの曲げおよび延性要求と組み合わせた表面接触応力をモデル化します。
M3 ~ M160 内の 1 つのジオメトリを選択し、すべての機能データム、遷移、ねじ山、および接触面を定義します。
ステンレス鋼 904L の現在の完成ロットの証拠が必要です。一般的なステンレスの説明は受け入れられません。
付録には何も記載されていないため、強度、耐力挙動、硬度、疲労、剥離、変形のプロジェクト値を設定します。
浅いケース:エネルギー入力または加熱時間が不十分かどうかを確認します。荷重ゾーンに対してケースの深さをマッピングするための生産または設計の管理が必要です。
過剰な場合:加熱が意図した遷移を超えて浸透するかどうかを確認します。エネルギー、時間、クエンチを制御するには、生産または設計の制御が必要です。
焼入れ亀裂:熱応力と変態応力が局所許容差を超えているかどうかを検証します。焼入れを最適化し、亀裂検出を検証するには、生産または設計の管理が必要です。
曲げ部分:加熱または急冷が円周方向に不均一かどうかを確認します。コイルの位置と歪みを制御するには、製造または設計の制御が必要です。
ソフトスポット:カップリングまたはクエンチのカバレッジに一貫性がないかどうかを確認します。マップされた硬度と校正されたスクリーニングを使用するための生産または設計管理が必要です。
取り付け検証中に、実際の相手ねじ、座面、潤滑剤の状態、速度、ジョイントスタックを再現します。
合金名から耐久性を推測するのではなく、コイル位置の変化、急速加熱、焼入れ不均衡、焼き戻し感度の影響をテストします。
インストール時のベースライン、検査アクセス、間隔ロジック、再利用の決定、およびジョイントの障害が発生したメンバーへの対応を定義します。
正確な DIN、ANSI、または GB ドキュメントとリビジョンに名前を付けるか、完全な非標準図面をリリースします。
現在のサイト、範囲、ステータス、参照されている管理システム標準については、Shanghai Liyang Certification Co., Ltd. が発行した品質管理システム証明書 LY203E5074Q を確認してください。
現在のレポートが承認されるまで、すべての未検証の数値プロパティを仕様から除外してください。
技術レビューのためにプロジェクトのパラメータを共有します。
寧波宜騰建設機械有限公司は、原材料と製品の品質を管理し、M3 ~ M160 および非標準形状のステンレス鋼 904L 六角ボルトを提供していると述べています。提供される認証は、Shanghai Liyang Certification Co., Ltd. が発行した品質管理システム認証 LY203E5074Q です。仕様を指定する前に、現在の製品ページで選択した図面、テスト レポート、および正確な実行標準リファレンスを確認する必要があります。
製造業者の能力は、代表的な記録によって評価されるべきです。私は、制御されたプロセスフロー、最初の記事レポート、物的証拠、重要な特性のゲージ調査、実際の反応例を含む管理図、分類検証、およびクローズされた是正措置ケースをレビューします。これらの記録は、単に文書化するのではなく、システムが変化に応答するかどうかを示します。
非標準的な形状の場合、ツーリングの設計と実現可能性のレビューが特に重要です。製造業者は、図面が公開される前に、在庫量、材料の流れ、移行、二次作業、および検査へのアクセスがどのように評価されたかを説明する必要があります。
高周波焼き入れボルトの場合、監査は 1 つの実際のロットに従う必要があります。完成したコンテナを選択し、リリース、検査、プロセス設定、ツールの識別、材料の受け取り、図面の承認までを遡って追跡します。次に、記録されたプロセス アラームまたは不適合を 1 つ選択し、封じ込め、修正、検証、および処置を通じて順方向に追跡します。この双方向のレビューにより、システムが正常な状態と異常な状態で動作するかどうかがテストされます。
エネルギー投入または加熱時間が不十分であるという物理的な可能性から始めます。摩耗負荷がかかるボルトやピンのフィーチャを使用する機構では、有効な答えを得るには、曲げとコアの延性要求を組み合わせた表面接触応力を再現する試行または計算が必要であり、その後、浅いケースに関連付けられたフィーチャを検査する必要があります。提供された製品ファクトには、この決定に対する数値制限は含まれていません。
正確に管理された図面を使用し、該当する DIN、ANSI、GB、または承認された非標準要件に名前を付けます。懸念されるのは、加熱が意図した遷移を超えて浸透することであり、これは、孤立したカタログ値や一般的なゲージ結果では問題を解決できないことを意味します。エネルギー、時間、クエンチを制御する方法を示す証拠が必要です。
最終的な症状を解釈する前に、最初の証拠を探してください。熱応力と変態応力が局所許容差を超える場合、予想される工学的結果は、表面亀裂が使用開始点となることです。是正措置を選択する前に、材料、プロセス、設置、およびロットの記録を物理的な証印と比較する必要があります。
この状態を定義されたエッジケースとして扱います。記載されている M3 ~ M160 の範囲および 904L 材質は、加熱または焼入れが円周方向で不均一である場合には性能を確立できません。図面と検証計画では、コイル位置の変動、急速加熱、焼き入れの不均衡、および焼き戻し感度の下で、設計がコイルの位置と歪みをどのように制御するかを示す必要があります。
管理された図面、ジョイントスタック、嵌合ねじの詳細、使用負荷、環境、および設置方法をエンジニアリング仕様レビューのために提出します。
担当者: ウーさん
電話:0086-13958324455
カスタマーサービス: +86-0574 88065928
電子メール: Sales@zjbzj.com
ファックス: +0086-0574 88065656

公式ウェブサイト
Copyright @ Ningbo yi teng Construction Machines CO,LTD主にブレードボルトシリーズ、六角ボルト、バケット歯に従事しています。お問い合わせ大歓迎です!
サイトマップこの Web サイトでは、お客様に最高のエクスペリエンスを提供するために Cookie を使用しています。
 English
 Español
 Portugues
 Pусский
 Français
 Deutsch
 한국어
 العربية
 हिन्दी



 ワッツアップ
 電話
コメント
(0)