

ステンレス鋼 904L 六角ボルトのサプライヤーの比較: 耐食用途における Austro Diesel と Hensley の比較
化学装置、屋外インフラ、または要求の厳しい産業環境に不適切な耐食性ボルトを選択すると、腐食による損傷、接合部の緩み、メンテナンスの中断、時期尚早の交換によって、高額な故障が発生する可能性があります。この比較は、技術バイヤーが困難な用途向けにステンレス鋼のボルト ソリューションを選択する際に、Austro Diesel と Hensley Industries を評価するのに役立ちます。
耐食性の高いボルトには、ステンレス鋼の材質を選択するだけでは不十分です。エンジニアはサプライヤーを承認する前に、材料の安定性、製造品質、寸法精度、ねじの性能、表面状態、検査能力を評価する必要があります。
この記事では、ステンレス鋼 904L 六角ボルトの用途、製造リスク、品質管理、ライフサイクル コストに焦点を当て、技術調達の観点から Austro Diesel と Hensley Industries を比較します。
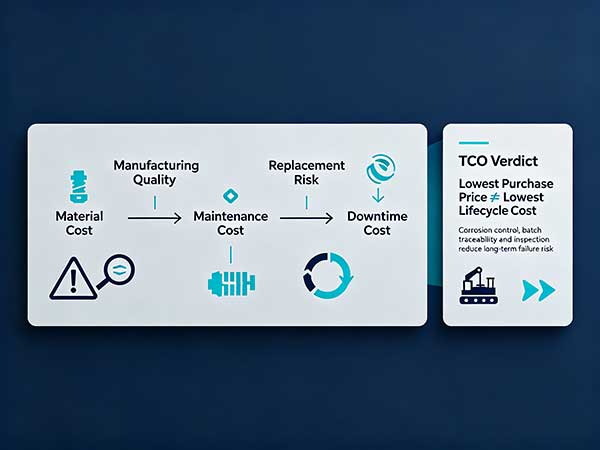
ステンレス鋼ボルトの選択には、材料の性能と製造の一貫性の両方を評価する必要があります。たとえ耐食性の材料であっても、成形欠陥、ねじ山の損傷、または寸法上の問題が接合部の信頼性に影響を与える場合には、故障する可能性があります。
| 比較係数 | オーストリアディーゼル | ヘンズレー・インダストリーズ | 購入者評価ポイント |
|---|---|---|---|
| ステンレスボルトの能力 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 材料グレードと用途の適合性を確認してください。 |
| 904L ステンレス鋼ボルト仕様 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 材料証明書は承認前に審査される必要があります。 |
| 検証済みの製品の材質 | ステンレス鋼 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 材料組成は環境要件に適合する必要があります。 |
| 確認済みの製品サイズ | M3-160、非標準 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 組立設計との寸法互換性を確認します。 |
| 実行基準 | DIN、ANSI、GB、非標準 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 適用される標準はプロジェクトの要件と一致する必要があります。 |
| 冷間圧造工程 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 成形制御は欠陥と一貫性に影響を与えます。 |
| 糸の品質 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | ねじ山の状態は取り付けの信頼性に影響します。 |
| 耐食性 | 検証済みの材料特性と環境によって異なります。 | 検証済みの材料特性と環境によって異なります。 | アプリケーション環境を評価する必要があります。 |
| カスタマイズ | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 標準以外の設計には技術的な確認が必要です。 |
| 検査能力 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 仕様の前にサプライヤーの現在のデータシートで確認してください。 | 検査方法は製品のリスクに応じたものでなければなりません。 |
| 価格体系 | 価格データは提供されていません。コストは、材料のグレード、サイズ、量、工具、検査の要件によって異なります。 | 価格データは提供されていません。コストは、材料のグレード、サイズ、量、工具、検査の要件によって異なります。 | 材料コストとライフサイクル価値を考慮する必要があります。 |
| アプリケーションの適合性 | 腐食暴露と機械的負荷に応じた検証が必要です。 | 腐食暴露と機械的負荷に応じた検証が必要です。 | 使用環境に応じて選択してください。 |
この比較に使用できる検証済みの仕様は、ステンレス鋼 904l 六角ボルトです。確認された値には、ステンレス鋼材料、サイズ範囲 M3 ~ 160、非標準寸法、DIN、ANSI、GB および非標準要件を含む実行規格が含まれます。
腐食に敏感な用途の場合、ボルトの選択では、化学薬品への曝露、温度変化、機械的負荷、メンテナンス要件などの完全なエンジニアリング環境を考慮する必要があります。
Austro Diesel は、制御された材料管理、製造の一貫性、およびアプリケーションに焦点を当てた評価を備えた産業用ボルト ソリューションを必要とする購入者にとって、強力な選択肢となります。耐食性ファスナーの場合、材料管理、成形品質、検査の信頼性を通じてサプライヤーの能力を評価する必要があります。
ステンレス鋼 904L ボルトの用途は、一般に、耐食性が主な関心事である厳しい環境に関連しています。これらの環境には、化学処理装置、海洋条件、屋外構造物、攻撃的な媒体にさらされる産業施設などが含まれる場合があります。
選択プロセスでは次のことを考慮する必要があります。
材料組成の検証。
環境腐食要因。
温度条件。
機械的荷重要件。
素材の選択だけでは十分ではありません。製造上の欠陥、表面の損傷、または不適切な取り付けにより、腐食性能が低下する可能性があります。
多くの産業用途では、特殊な機器構造、限られた設置スペース、または独自の接続設計により、カスタマイズされたボルト寸法が必要になります。
カスタムステンレス鋼ボルトの製造には、以下の評価が必要です。
冷間成形の実現可能性。
マテリアルフローの動作。
ツーリングのデザイン。
寸法の検証。
制御されたエンジニアリングプロセスにより、不完全な成形、寸法のずれ、ねじ山の問題などのリスクが軽減されます。
重要な機器の場合、ファスナーの故障により、高額なメンテナンスが発生したり、運用が中断されたりする可能性があります。購入者は、安定した製造プロセスと明確な品質文書を提供するサプライヤーを評価する必要があります。
重要なコントロールには次のものが含まれます。
原材料のトレーサビリティ。
一括検査。
寸法制御。
機械的なテスト。
技術購買チームは、製造リスクがどのように管理されているかをサプライヤーに説明するよう求めることが増えています。
ステンレス鋼ボルトの製造について、サプライヤーは次のことを説明できる必要があります。
資材受け取り検査。
冷間圧造プロセスのパラメータ。
糸の製造方法。
表面品質管理。
最終検査手順。
Hensley Industries は、既存の供給関係、アプリケーションの互換性、または確立された調達手順を優先するバイヤーに利点を提供する可能性があります。ステンレス鋼ボルトのサプライヤーを承認する前に、引き続き技術的検証が必要です。
既存のシステムのファスナーを交換する場合、多くの場合、異なる製品設計を選択するよりも、元のエンジニアリングの互換性を維持することの方が重要です。
購入者は以下を確認する必要があります。
ねじ寸法。
ボルトサイズの要件。
素材仕様。
組み立て条件。
複数の施設を運営する企業は、在庫管理とメンテナンス作業を簡素化するために、標準化されたファスナー プログラムを好む場合があります。
サプライヤーの一貫性、文書の入手可能性、および繰り返し注文できるかどうかが重要な選択要素となります。
エンジニアリングチームがすでに必要な材料と規格を指定している場合、サプライヤーの評価はコンプライアンス、文書化、および供給能力に焦点を当てることができます。
大規模なバイヤーは、コミュニケーション効率、文書対応、物流調整、生産計画に基づいてサプライヤーを評価することがよくあります。
完全な調達評価には、技術的要素と運用的要素の両方を含める必要があります。
ステンレス鋼ボルト製品の TCO には、材料コスト、製造品質、メンテナンス要件、交換リスク、および環境サービス条件を含める必要があります。
| TCO 係数 | オーストリアのディーゼルに関する検討事項 | ヘンズレー産業の考察 |
|---|---|---|
| 材料費 | 価格はステンレス鋼のグレード、サイズ、数量、仕様要件によって異なります。 | 価格は材料の選択と用途の要件によって異なります。 |
| 防食値 | 適切なステンレス鋼を選択すると、腐食環境における交換頻度を減らすことができます。 | 承認前に材料の適合性を確認してください。 |
| 製造品質コスト | プロセス制御により、欠陥に関連した損失を削減できます。 | 製造品質手順を検証します。 |
| 維持費 | 使用環境や設置条件により異なります。 | アプリケーションの要件によって異なります。 |
| 交換のリスク | 適切な材料検証と品質管理により削減されます。 | 製品のマッチングや検査手順により異なります。 |
TCO の評決:耐食性ボルトの用途では、最も経済的な選択が常に最低の購入価格であるとは限りません。正しく選択されたステンレス鋼ソリューションは、製品ライフサイクル全体にわたって、メンテナンスの頻度、交換コスト、運用の中断を削減できます。
ステンレス鋼ボルトの購入者は、サプライヤーの承認前に、材料文書、寸法規格、機械的要件、および検査手順を確認する必要があります。
ISO 3506 は、ステンレス鋼ファスナーの機械的特性要件を定義し、適切なステンレス鋼グレードを選択するためのガイダンスを提供します。
ASTM F593 は、材料と機械的性能の考慮事項を含む、ステンレス鋼ボルトおよび関連する締結具の要件を規定しています。
DIN 933 は、工業用締結用途に使用される全ねじ六角頭ねじの寸法基準を提供します。
ステンレス鋼材料は一般に、炭素鋼材料と比較して異なる成形特性を持っています。冷間圧造プロセスの設計では、材料の流れ、変形抵抗、工具の応力を考慮する必要があります。
潜在的な欠陥には次のようなものがあります。
不安定な材料の流れによって発生する折れ。
過度の変形による亀裂。
不適切な予備成形による充填の不完全。
工具の磨耗による寸法の誤差。
効果的な制御方法には次のようなものがあります。
成形解析のための有限要素シミュレーション。
ステーションの変形分布を最適化しました。
リン酸塩潤滑制御。
材料の成形性を向上させるためのアニーリングプロセス。
ステンレス鋼ボルトの製造では、ねじの品質が組立性能と長期信頼性に直接影響します。
エンジニアは以下を確認する必要があります。
ねじ部の寸法精度。
表面欠陥検査。
圧延工程の安定性。
工具の摩耗モニタリング。
ステンレス鋼 904L ボルトの用途は主に耐食性に重点を置いていますが、一部の工業用締結コンポーネントは、機械的要件に応じて表面処理や局所的な硬化プロセスも必要とする場合があります。このような場合、プロセス制御では硬化層の深さ、硬度分布、冶金学的安定性を考慮する必要があります。
エンジニアリングの購入者は、次のような検証情報を要求する必要があります。
表面硬度の要件。
コア硬度の要件。
金属組織検査結果。
熱処理工程の記録。
渦電流検査手順。
渦電流検査は、表面および表面近くの欠陥を特定するための非破壊的な方法を提供します。検査システムの有効性は、校正手順、基準サンプル、合格基準、および機器の検証頻度によって異なります。
信頼できるステンレス鋼ボルトのサプライヤーは、材料の入荷検査、製造モニタリング、最終検査、トレーサビリティ管理を結び付ける完全な品質管理システムを運用する必要があります。
重要な品質管理の実践には次のものが含まれます。
生産前の原材料の確認。
冷間圧造工程のモニタリング。
生産時にネジ部の検査を行います。
寸法測定と統計分析。
欠陥を分離するための光学選別。
バッチのトレーサビリティと異常製品の隔離。
耐食用途では、表面の損傷や寸法の問題により長期的な信頼性が低下する可能性があるため、製造中の欠陥を防ぐことが不可欠です。
次の決定ルールは、技術的なバイヤーが適切なステンレス鋼ボルトのサプライヤーを選択するのに役立ちます。
用途に化学物質への曝露や海洋環境が含まれる場合 → 検証済みのステンレス鋼材料の文書を提供するサプライヤーを選択します。 → 耐食性は確認済みの材料組成に依存するためです。
プロジェクトで M3-160 寸法のステンレス鋼 904L 六角ボルトが必要な場合 → 現在の図面と寸法検証を提供できるサプライヤーを選択します → 非標準要件には正確なエンジニアリングのマッチングが必要なため。
装置にカスタマイズされたステンレス鋼ファスナーが必要な場合 → より強力な冷間成形エンジニアリング能力を持つサプライヤーを選択します → 成形設計は欠陥、寸法精度、生産の一貫性に影響を与えるためです。
最小限のメンテナンスで長い耐用年数を必要とするアプリケーションの場合 → より強力な検査およびトレーサビリティ システムを備えたサプライヤーを選択します。 → 初期故障を防ぐことで交換コストとダウンタイム コストが削減されるためです。
調達チームがコンプライアンス文書を必要とする場合 → 完全な規格、テスト、材料記録を提供するサプライヤーを選択します → 文書は品質の承認とプロジェクトの承認をサポートするためです。
どのオプションがプロジェクトの仕様に適合するかまだわからない場合は、当社のエンジニアリング チームが要件を検討し、適切な構成を推奨します。
信頼できるステンレス鋼ボルトのサプライヤーは、材料、製造プロセス、検査システム、文書管理の管理を実証する必要があります。サプライヤーの評価では、製品の説明だけではなく、技術的証拠に焦点を当てる必要があります。
寧波宜騰建設機械有限公司は、管理された材料、安定した原材料管理、生産全体にわたる品質管理を備えたファスナーソリューションを提供します。購入者は、最終的な承認の前に、現在の仕様、検査報告書、および適合性文書を確認する必要があります。
ステンレス鋼のボルト製品を購入する前に、エンジニアリング チームは次のことを要求する必要があります。
ステンレス鋼グレードの材料証明書。
製品の図面と寸法仕様。
製造工程の情報です。
機械的テストの記録。
表面検査レポート。
バッチのトレーサビリティに関するドキュメント。
検証結果のサンプル。
検討すべきサプライヤーのリスクには以下が含まれます。
未確認の資料ソース。
腐食関連の文書が欠落している。
製造工程が不明瞭。
不完全な検査手順。
製品の寸法が一致しない。
寧波宜騰建設機械有限公司のステンレス鋼ボルト製品の現在の仕様と納期については、次の製品ページをご覧ください。ボルト商品ページ。
ステンレス鋼 904L ボルト製品は、耐食性が主要な要件となる用途に選択されます。材料を正しく選択すると、攻撃的な環境でのサービスの信頼性が向上します。
ただし、購入者は実際の資料を確認し、動作条件に応じた適合性を確認する必要があります。
購入者は、材料証明書、寸法精度、適用される規格、機械的要件、および検査手順を確認する必要があります。
重要なアプリケーションの場合は、大量購入する前にサンプル テストと製造検証を完了する必要があります。
冷間圧造は、ボルト製造時の材料の流れ、寸法の一貫性、欠陥のリスクに影響を与えます。ステンレス鋼材料は、標準的な炭素鋼とは変形挙動が異なるため、慎重な成形管理が必要です。
適切な工具設計、潤滑制御、プロセス監視は、折れ、ひび割れ、不完全な成形の防止に役立ちます。
企業は、適切な材料を選択し、サプライヤーの品質システムを検証し、腐食や製造欠陥による早期交換を防ぐことで、ライフサイクル コストを削減できます。
初期の材料コストが高いほど、メンテナンスの頻度とダウンタイムが減り、長期的な価値が向上する可能性があります。
重要な検査方法には、寸法測定、材料検証、表面検査、機械試験、トレーサビリティ管理などがあります。
高リスクのアプリケーションの場合、サプライヤーは欠陥検出方法と品質合格基準も実証する必要があります。
ステンレス鋼ボルトソリューションを必要とする自動車、建設機械、産業プロジェクトの場合、エンジニアリングチームはサプライヤーの評価前に適用条件、図面、材料要件、および関連規格を準備する必要があります。
担当者: ウーさん
電話:0086-13958324455
カスタマーサービス: +86-0574 88065928
電子メール: Sales@zjbzj.com
ファックス: +0086-0574 88065656

公式ウェブサイト
Copyright @ Ningbo yi teng Construction Machines CO,LTD主にブレードボルトシリーズ、六角ボルト、バケット歯に従事しています。お問い合わせ大歓迎です!
サイトマップこの Web サイトでは、お客様に最高のエクスペリエンスを提供するために Cookie を使用しています。
 English
 Español
 Portugues
 Pусский
 Français
 Deutsch
 한국어
 العربية
 हिन्दी



 ワッツアップ
 電話
コメント
(0)